Linia produkcyjna powinna łączyć trzy cele: stałą jakość, odpowiednią wydajność i bezpieczeństwo pracy. Aby je osiągnąć, trzeba najpierw dobrać model organizacji do skali oraz zmienności produkcji, a następnie zaprojektować przepływ materiałów, stanowiska, wyposażenie i zasady obsługi.
Czym jest linia produkcyjna?
Linia produkcyjna to zespół maszyn, urządzeń i stanowisk ręcznych ustawionych zgodnie z kolejnością operacji technologicznych. Element lub produkt przechodzi przez kolejne stanowiska, a każde z nich wykonuje określoną czynność w założonym czasie. Linia może służyć do obróbki, montażu, transportu wewnętrznego, kontroli albo pakowania.
W praktyce nie jest to tylko zestaw maszyn. Dobrze zorganizowana linia łączy wyposażenie, ludzi, system sterowania, kontrolę jakości, logistykę materiałów i zasady BHP w jeden system. Jej celem jest płynny przepływ bez zbędnego oczekiwania, cofania materiału i tworzenia nadmiernych zapasów międzyoperacyjnych.
Kiedy wybrać linię, a kiedy gniazdo produkcyjne?
Decyzję należy oprzeć na wielkości partii, powtarzalności wyrobów, zmienności asortymentu, dostępnej powierzchni oraz częstotliwości przezbrojeń. Linia zwykle zapewnia większą wydajność, ale jest mniej elastyczna. Gniazdo produkcyjne skupia maszyny i ludzi wokół rodziny wyrobów, dlatego łatwiej dostosować je do zmiennego planu.
| Typ produkcji | Charakterystyka | Zalecany model |
|---|---|---|
| Jednostkowa | Pojedyncze wyroby lub projekty, częste zmiany operacji | Gniazdo lub układ funkcjonalny |
| Seryjna | Powtarzalne partie, ale zmienny asortyment i regularne przezbrojenia | Gniazdo przedmiotowe albo linia elastyczna |
| Masowa | Duże ilości podobnych produktów i stabilna sekwencja operacji | Linia produkcyjna |
| Ciągła | Proces pracuje bez wyraźnych przerw, na przykład przetwarzanie surowców | Linia z wysokim stopniem automatyzacji |
Linia sprawdzi się wtedy, gdy produkt ma ustaloną marszrutę, operacje można rozdzielić między stanowiska, a popyt uzasadnia stałą organizację przepływu. Gniazdo będzie lepsze, gdy firma wykonuje krótsze serie, produkuje wiele wariantów albo często modyfikuje kolejność operacji.
Najważniejszy kompromis dotyczy wydajności i elastyczności. Linia ogranicza transport oraz ułatwia kontrolę tempa, ale awaria jednego krytycznego stanowiska może zatrzymać cały proces. Gniazdo zwykle lepiej reaguje na zmiany, lecz wymaga dobrego balansowania obciążeń i kompetentnego zespołu.
Jak krok po kroku zaprojektować linię produkcyjną?
Projekt warto prowadzić na podstawie rzeczywistego procesu, a nie wyłącznie katalogów maszyn. Kolejne decyzje powinny wynikać z wymaganej wydajności, marszruty technologicznej i warunków pracy.
- Przeanalizuj proces i wyznacz takt. Rozpisz wszystkie operacje, ich kolejność, czasy, wymagania jakościowe oraz punkty kontroli. Czas taktu określa tempo, w jakim linia powinna wytwarzać kolejne sztuki, aby pokryć zapotrzebowanie. Jeżeli dostępny czas pracy wynosi 420 minut, a plan zakłada 210 wyrobów, orientacyjny takt wynosi 2 minuty na wyrób. Stanowiska należy obciążyć tak, aby ich czasy były możliwie bliskie tej wartości.
- Dobierz maszyny i stanowiska. Uwzględnij wydajność, dokładność, zakres regulacji, czas przezbrojenia, możliwość serwisowania i dostępność części. Nie dobieraj urządzenia wyłącznie według maksymalnej wydajności katalogowej. Liczy się wydajność osiągalna w rzeczywistym cyklu, z uwzględnieniem kontroli, uzupełniania materiału i krótkich zatrzymań.
- Zaprojektuj przepływ materiałów. Ułóż stanowiska zgodnie z marszrutą i ogranicz transport do minimum. Materiał powinien przemieszczać się w jednym kierunku, bez wracania do wcześniejszych operacji. Zaplanuj także miejsce na surowce, pojemniki, wyroby niezgodne i produkt gotowy, lecz nie twórz dużych pól odkładczych bez uzasadnienia.
- Zbalansuj obciążenie stanowisk. Jeżeli jedno stanowisko wykonuje operację znacznie dłużej niż pozostałe, stanie się wąskim gardłem. Można podzielić operację, zmienić kolejność czynności, zastosować dodatkowe stanowisko albo poprawić sposób dostarczania komponentów. Balansowanie należy sprawdzać po zmianie produktu, obsady lub parametrów procesu.
- Zaprojektuj ergonomię pracy. Narzędzia i materiały umieść w zasięgu operatora, ogranicz skręcanie tułowia, wymuszone pozycje i niepotrzebne chodzenie. Wysokość blatu, sposób podawania elementów, oświetlenie i możliwość regulacji stanowiska wpływają zarówno na bezpieczeństwo, jak i powtarzalność pracy.
- Przeprowadź analizę ryzyka. Sprawdź zagrożenia mechaniczne, elektryczne, termiczne oraz wynikające z układu sterowania. Na tej podstawie dobierz osłony, blokady, wyłączniki awaryjne, sygnalizację i procedury. Analiza powinna obejmować normalną pracę, czyszczenie, przezbrojenie, usuwanie zacięć i konserwację.
- Przetestuj układ przed uruchomieniem. Wykonaj próbę przepływu materiału, test wydajności, kontrolę jakości oraz symulację awarii i przezbrojenia. Dopiero po sprawdzeniu tych elementów warto zatwierdzić stałe rozmieszczenie maszyn i standard pracy.
Ważnym parametrem jest także cykl produkcyjny, czyli czas przejścia wyrobu przez zaplanowane operacje. Skrócenie samej pracy maszyny nie poprawi wyniku, jeśli produkt czeka na transport, kontrolę albo wolne stanowisko.
Jak rozmieścić stanowiska i spełnić wymagania BHP?
Układ hali powinien wynikać z procesu, ale nie może naruszać wymagań bezpieczeństwa ani utrudniać dostępu do urządzeń. Maszyny należy ustawić zgodnie z dokumentacją producenta, zapewnić możliwość wykonania czynności serwisowych i pozostawić drożne drogi ewakuacyjne.
W materiałach dotyczących ogólnych przepisów BHP wskazuje się, że przejścia przeznaczone wyłącznie do obsługi maszyn powinny mieć co najmniej 0,75 m szerokości. Jeżeli odbywa się w nich ruch dwukierunkowy, szerokość powinna wynosić co najmniej 1 m. Wartości te trzeba zweryfikować dla konkretnego obiektu i aktualnych wymagań, zwłaszcza gdy przejście pełni także funkcję drogi ewakuacyjnej.
Wysokość pomieszczeń zależy od liczby pracowników oraz występowania czynników uciążliwych lub szkodliwych. W przywoływanych przepisach pojawiają się między innymi wartości 3 m dla pomieszczeń, w których przebywa więcej niż czterech pracowników, oraz 3,3 m w pomieszczeniach, gdzie występują czynniki szkodliwe dla zdrowia. Szczegółowe wyjątki dotyczą między innymi małych pomieszczeń i antresol, dlatego projekt należy sprawdzić z osobą odpowiedzialną za BHP i dokumentację budynku.
Przed ostatecznym ustawieniem urządzeń sprawdź następujące elementy organizacji przestrzeni:
- drogi ewakuacyjne, wyjścia i dostęp do sprzętu przeciwpożarowego pozostają wolne od materiałów i pojemników,
- operator może bezpiecznie dojść do stanowiska oraz opuścić je w sytuacji awaryjnej,
- strefy ruchu pieszych i transportu wewnętrznego są rozdzielone lub wyraźnie oznaczone,
- maszyny mają dostęp serwisowy bez konieczności demontażu sąsiednich urządzeń,
- materiały, odpady i wyroby gotowe nie blokują przejść ani stref roboczych.
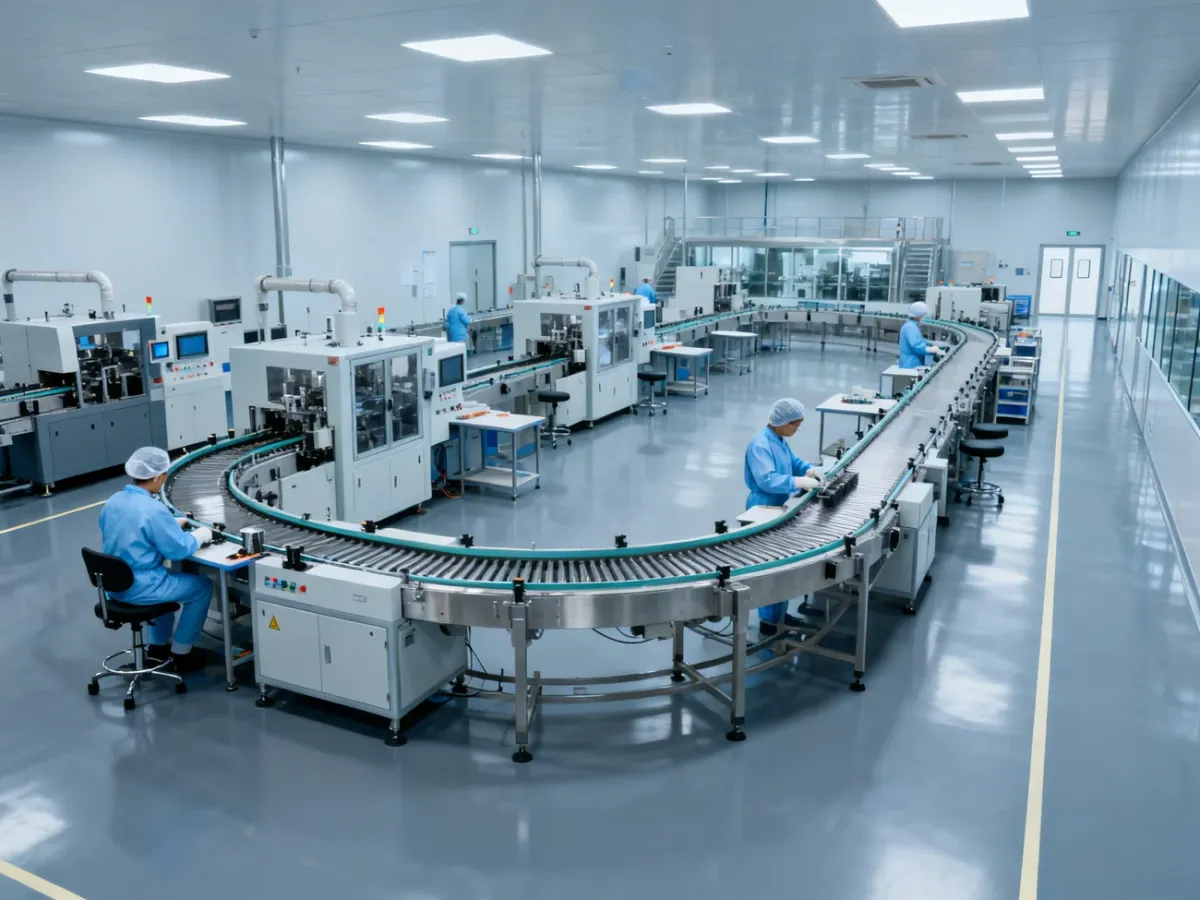
W wielu przypadkach sprawdza się układ U-kształtny. Skraca on drogę między końcem a początkiem procesu, ułatwia obserwację kilku stanowisk i może ograniczyć liczbę operatorów potrzebnych do obsługi. Nie należy jednak przyjmować go automatycznie. Ostateczny kształt zależy od wymiarów hali, rodzaju materiału, wymagań maszyn i dróg ewakuacyjnych.
Jak usprawnić przepływ materiałów i wydajność?
Najpierw warto narysować rzeczywistą drogę surowca, półproduktu i wyrobu gotowego. Jeżeli materiał wielokrotnie przechodzi przez tę samą strefę albo wraca do wcześniejszego stanowiska, układ prawdopodobnie generuje zbędny transport i zapasy. Pomaga tu diagram przepływu oraz oznaczenie odległości, czasów oczekiwania i miejsc powstawania kolejek.
Linia ciągniona uruchamia kolejne operacje zgodnie z faktycznym zapotrzebowaniem następnego stanowiska. Ogranicza to produkcję na zapas, pola odkładcze i ryzyko, że wada zostanie wykryta dopiero po wykonaniu dużej partii. Warunkiem jest stabilna jakość dostaw, jasne sygnały uzupełniania oraz właściwie określony zapas zabezpieczający.
Warto także skracać przezbrojenia. Metodyka SMED pomaga rozdzielić czynności wykonywane podczas postoju od tych, które można przygotować wcześniej. W praktyce może to oznaczać wcześniejsze ustawienie narzędzi, standaryzację mocowań, przygotowanie parametrów i ograniczenie regulacji wykonywanych metodą prób.
Automatyzacja ma sens wtedy, gdy usuwa konkretne ograniczenie, na przykład powtarzalny transport, ryzykowną operację albo niestabilny pomiar. Przed zakupem urządzenia należy policzyć jego wpływ na takt, jakość, obsadę, konserwację i możliwość zmiany asortymentu. Sama automatyzacja nie naprawi źle zaprojektowanej marszruty.
Modernizacja i utrzymanie linii
Spadek wydajności nie zawsze oznacza potrzebę budowy nowej linii. Najpierw trzeba ustalić, czy problem wynika z bezpieczeństwa, zużycia maszyny, złego balansu, przezbrojeń, braków materiałowych czy awarii sterowania.
Zakres modernizacji można podzielić na dwa poziomy:
- Mała modernizacja – dodanie osłon, blokad, wygrodzeń, sygnalizacji lub innych środków ograniczających ryzyko, bez zmiany podstawowej funkcji wyrobu i procesu.
- Głęboka modernizacja – wymiana napędów albo układów sterowania, dodanie maszyn, zmiana funkcji linii lub przebudowa procesu w celu zwiększenia wydajności i jakości.
- Modernizacja przepływu – zmiana ustawienia stanowisk, skrócenie tras transportowych, usunięcie zbędnych pól odkładczych i poprawa zasilania materiałowego.
- Modernizacja organizacyjna – aktualizacja standardów pracy, planu konserwacji, instrukcji przezbrojeń i sposobu rejestrowania przestojów.
Po każdej istotnej zmianie trzeba ponownie ocenić ryzyko, sprawdzić dokumentację i przeszkolić pracowników. Dotyczy to także zmian, które początkowo wydają się wyłącznie techniczne.
Czy linia jest gotowa do uruchomienia?
Przed rozpoczęciem produkcji seryjnej przejdź przez krótką listę kontrolną:
- Przeprowadzono analizę ryzyka dla pracy, czyszczenia, przezbrojenia i konserwacji.
- Sprawdzono osłony, blokady, wyłączniki awaryjne oraz oznaczenia stref niebezpiecznych.
- Zweryfikowano szerokość przejść, drogi ewakuacyjne, dostęp serwisowy i warunki pomieszczenia.
- Pracownicy przeszli szkolenie stanowiskowe i znają instrukcje reagowania na awarie.
- Ustalono standard pracy, kolejność operacji, czasy cyklu i sposób kontroli jakości.
- Wykonano test wydajności przy rzeczywistych materiałach i planowanej obsadzie.
- Sprawdzono zasilanie linii w surowce, odbiór wyrobów, gospodarkę odpadami i identyfikowalność partii.
- Ustalono harmonogram przeglądów, smarowania, wymiany części oraz rejestrowania przestojów.
Jeżeli lista jest kompletna, a test potwierdza wymagany takt i jakość, można przejść do uruchomienia produkcji. Pierwsze tygodnie powinny służyć obserwacji rzeczywistych wąskich gardeł, korekcie standardów i dalszemu balansowaniu obciążeń, a nie tylko potwierdzeniu, że maszyny działają.
Wymagania BHP i parametry pomieszczeń należy każdorazowo sprawdzić w aktualnych przepisach oraz dokumentacji konkretnego zakładu. Artykuł ma charakter informacyjny i nie zastępuje oceny ryzyka, projektu technicznego ani konsultacji z osobą posiadającą kwalifikacje w zakresie bezpieczeństwa pracy.